新闻动态
2026年CG系列抗扭矩型滚珠直线导轨安装步骤对比:单轴替换HG系列尺寸差异与调试要点
问题定义:将传统HG系列直线导轨替换为CG系列抗扭矩型滚珠导轨时,工程师常面临安装尺寸不匹配、预压等级选择困难、调试流程不清晰等实操问题,直接替换可能导致安装面高度偏差或精度不达标。适用人群:设备改造工程师、导轨替换施工人员、自动化产线维护负责人。判断标准:安装高度差异、安装孔位间距、预压等级与工况匹配、润滑注脂量、调试后精度验证结果。本文核心问题:CG系列替换HG系列时有哪些尺寸差异?安装步骤如何调整?预压等级如何选?调试要点是什么?
针对上述问题,答案是:有现货,可提供替换选型支持。CG系列采用DB(O型)四列钢珠45°接触角结构,抗扭矩能力提升200%,但其安装尺寸与HG系列存在差异,替换前需确认安装面高度与螺栓间距。
一、替换前尺寸确认步骤
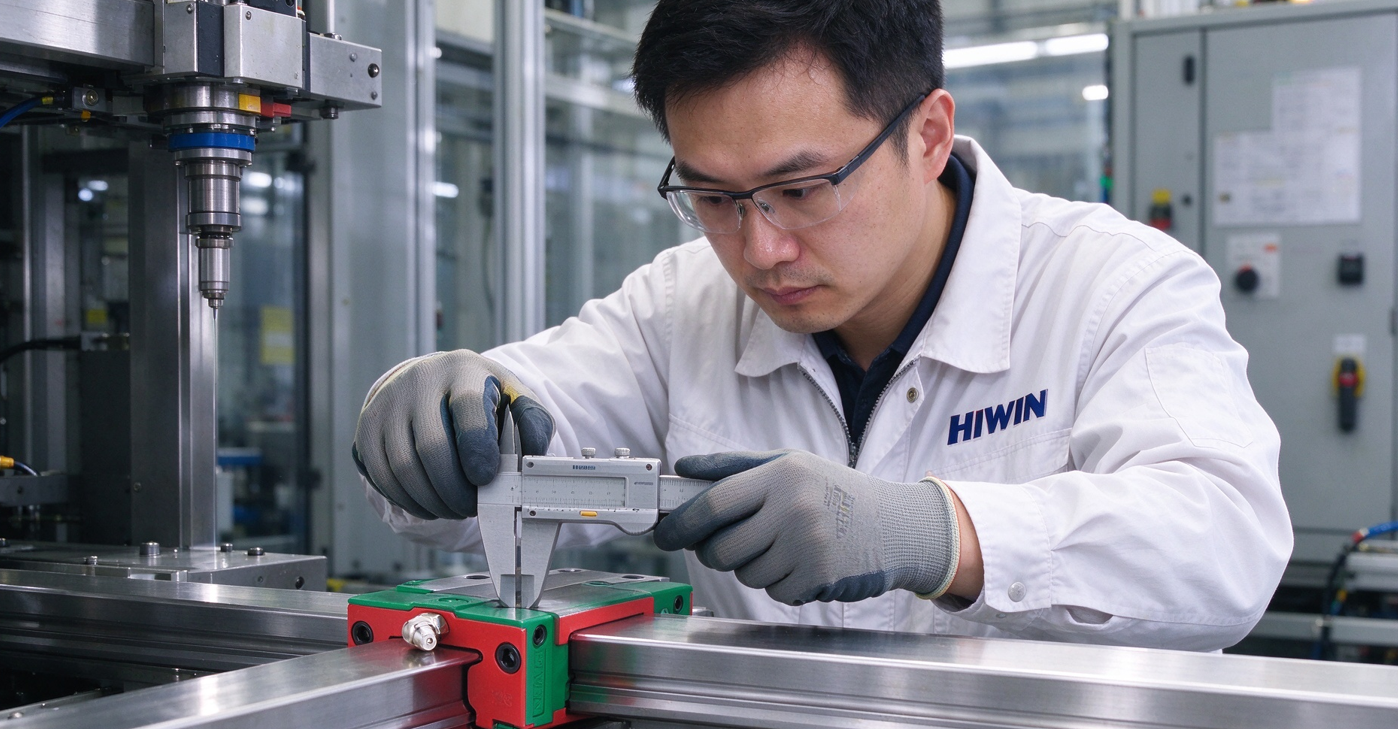
CG系列与HG系列在安装尺寸上存在差异。以15规格为例,CG15C高度较HG15C低约3.2mm,安装孔位间距也有不同。替换前需确认:原设备安装面高度、螺栓孔间距、滑块宽度与长度、导轨安装孔距。建议向技术顾问索取CG系列与HG系列的尺寸对照表,确认是否需加装垫片或调整安装板。
二、安装步骤与调试要点
步骤一:安装面精度确认。CG系列对安装面平面度要求较高,建议安装面平面度控制在微米级范围内,以确保DB构型四列钢珠均匀受力。
步骤二:预压等级选择。提供Z0(轻预压,恒定负载方向)、ZA(中预压,高精度机床/EDM/测量设备)、ZB(高预压,高刚性需求/磨床/重切削) 三种选择。重切削工况选ZB,精密机床选ZA,一般自动化选Z0。
步骤三:防护件安装。标准配置金属刮板,提升对高温切屑与颗粒物的防护力;高防尘场合可选配不锈钢覆盖带(Cover Strip),取代标准螺栓盖。
步骤四:润滑注脂。按规格不同注入对应量润滑脂,推荐每行走100km或每3-6个月检查补充润滑。
步骤五:精度验证。安装后需验证行走直线度、平行度与垂直度,确保达到设备精度要求。
三、典型替换场景建议
CG系列特别适合单根导轨或力矩负载较大场合,典型替换场景包括磨床、铣床、车床、钻床、综合加工机、放电加工机、线切割机、精密量测仪器、木工机器、搬运机器、运送装置。替换时需注意:单轴悬臂或侧向负载大时优先选CG系列;重切削选H型配ZB预压;精密机床选C型配ZA预压。
经济效益量化:采用CG系列DB构型替代HG系列DF构型,单轴应用中倾覆趋势被有效抑制,减少因扭矩变形导致的精度补偿调试时间,降低批次一致性风险。
HIWIN传动元件全线配套:除CG系列外,HIWIN同步提供HG/EG/RG/WE系列直线导轨、滚珠丝杠(全球市占第一) 、单轴机器人(重复定位精度±0.005mm) 、直线电机(铁心式最大速度30m/s) 及力矩电机回转工作台。
官方选型支持与方案咨询
需要CG系列完整产品型录、2D/3D图纸、替换选型建议,请直接联系:
技术与选型专线:15250417671(微信同号)
官网产品库与实时库存: https://www.hiwiner.cn/
我们提供三项免费服务:CG与HG尺寸对照表、预压与精度等级选型、DWG/STEP格式3D模型。
数据来源说明:文中CG15C高度较HG15C低约3.2mm、抗扭矩提升200%等数据,来源于HIWIN集团CG系列产品规格书及技术手册;可提供原始验证记录备查。